双端面研磨机 工件平面度波动的影响因素浅析
来源:https://www.xxmwsk.com/news/537.html 发布时间:2026-09-18 点击:67
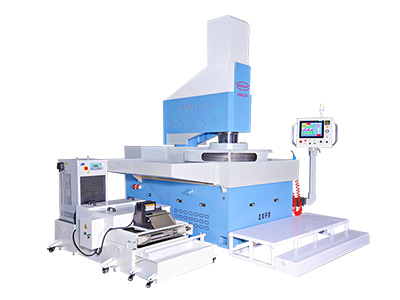
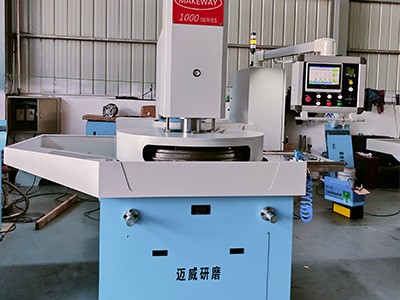
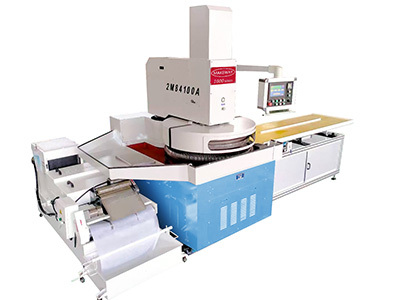
双端面研磨机是零部件双面精密加工的设备,应用于轴承配件、硬质合金、陶瓷、粉末冶金等工件的端面修整作业。在批量生产过程中,很多企业会遇到工件平面度不稳定的情况,即便未改动设备基础参数,依旧会出现同批次工件精度参差不齐的现象。工件平面度的细微波动,会直接影响工件后续装配与使用效果,理清各类影响因素,是研磨加工品质的关键。
设备层面影响因素
设备基准状态变化是引发精度波动的基础原因。长期连续运行后,研磨盘会出现不均匀磨损,盘面形成局部台阶或凹凸纹路,双面磨削量出现偏差,干扰工件平面成型效果。设备传动结构出现间隙变化、行星载料机构运行卡顿,会导致工件磨削轨迹不完整,受力状态失衡。同时压力系统输出不稳定、设备机身紧固点位松动产生微震动,都会持续影响工件平面状态,造成批量平面度数据离散。
装夹与排布层面因素
装夹与工件排布是批量加工平面度波动的主要诱因。批量加工时,工件排布疏密不均、摆放方位不统一,会让不同工件的散热速度、磨削受力存在差异。工件贴合盘面不平整、轻微倾斜,会造成双面磨削余量不对称,直接产生端面偏差。此外,隔离垫片、工装限位结构出现磨损,会改变工件支撑高度,让同批次工件的加工基准出现差异,引发平面度波动问题。
工艺与耗材层面因素
工艺参数与耗材适配不当,会持续影响工件加工质感。研磨液循环不畅、流量不足,加工区域积热无法及时散去,工件产生微形变,破坏端面平整度。研磨磨料颗粒粗细不均、浆料沉淀堆积,会造成局部磨削力度差异。同时修盘周期不规律、单次磨削余量设置不合理,会让盘面基准处于不稳定状态,进而导致工件平面度出现反复波动。
双端面研磨机加工产生的工件平面度波动,是设备状态、装夹排布、工艺耗材多维度因素叠加导致。生产中可通过规范设备养护、统一排布标准、匹配适配耗材与工艺参数,弱化精度波动问题。如需结合自身工件材质与量产工况,定制对应的研磨优化方案,可咨询迈威获取工艺参考。