双盘研磨机研磨盘形变诱因与现场观测方法
来源:https://www.xxmwsk.com/news/538.html 发布时间:2026-09-25 点击:61
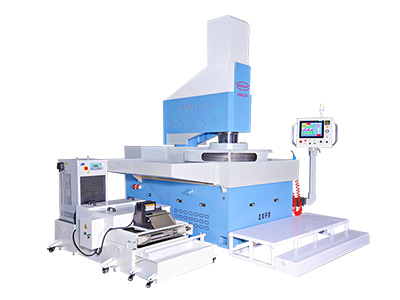
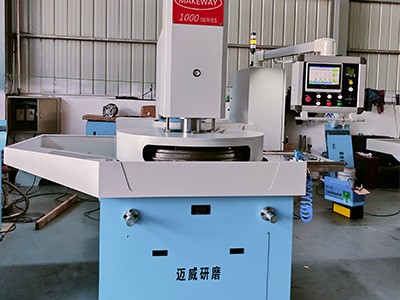
双盘研磨机是精密零部件平面精加工的常用设备,设备运行的基准稳定性,主要依托研磨盘的平整状态。在长期批量研磨作业中,很多生产线会出现工件平面度波动、表面磨削纹路不均、尺寸离散度变大等问题。多数情况并非设备运行异常,而是研磨盘产生渐进式形变,初期缺陷难以察觉,长期运行后逐步放大加工偏差。掌握盘面形变类型、诱因及观测方式,可及时排查异常,稳定加工状态。
研磨盘常见形变类型
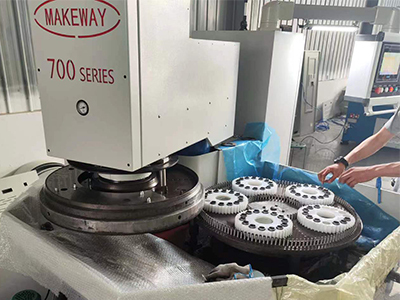
结合双盘研磨机实际工况,研磨盘形变主要分为三类,均属于缓慢累积形成的结构偏差。整体弧形形变多由长期受力、冷热交替导致盘面整体翘曲;局部凹凸台阶形变,源于局部工件集中磨削、碎屑堆积磨损;单侧磨损倾斜形变,一般是设备运行震动、受力不均引发的单边损耗差异。不同形变类型,都会从不同程度影响工件平面度表现。
研磨盘形变主要诱发因素
机械受力是形变产生的主要原因,工件局部密集排布、长期持续加压运行,会让盘面局部负荷过高,产生不可逆的微小结构变化。停机后盘面长期承压、空载加压试运行,也会慢慢改变盘面平整状态。热应力影响同样关键,研磨过程摩擦升温,研磨液供液不均、循环不畅会造成盘面散热不均衡,反复冷热交替引发材质应力变化。此外,长期未规整修盘、加工硬质工件产生的碎屑持续磨损盘面、设备基准松动,都会加速形变产生。
研磨盘形变现场观测方法
车间可通过简易方式快速排查盘面状态。停机清洁盘面后,目视检查盘面磨损纹路、色泽是否均匀,查看有无局部磨损发亮、边缘损耗不一的情况。也可通过工件状态反向判断,统一工艺参数试磨工件,若固定位置工件持续出现偏磨、平面度不佳,可判定盘面存在形变。利用平直基准工具对盘面多点贴合检测,通过间隙差异,可识别盘面凹凸、倾斜等细微形变。
研磨盘形变是受力、温控、运维多重因素叠加的结果,也是影响工件平面度稳定的关键因素。日常通过规范观测手段及时发现形变问题,配合合理养护与修盘操作,可减少加工波动。如需结合自身加工工况,适配对应的盘面养护与故障排查方案,可咨询迈威获取工艺参考。